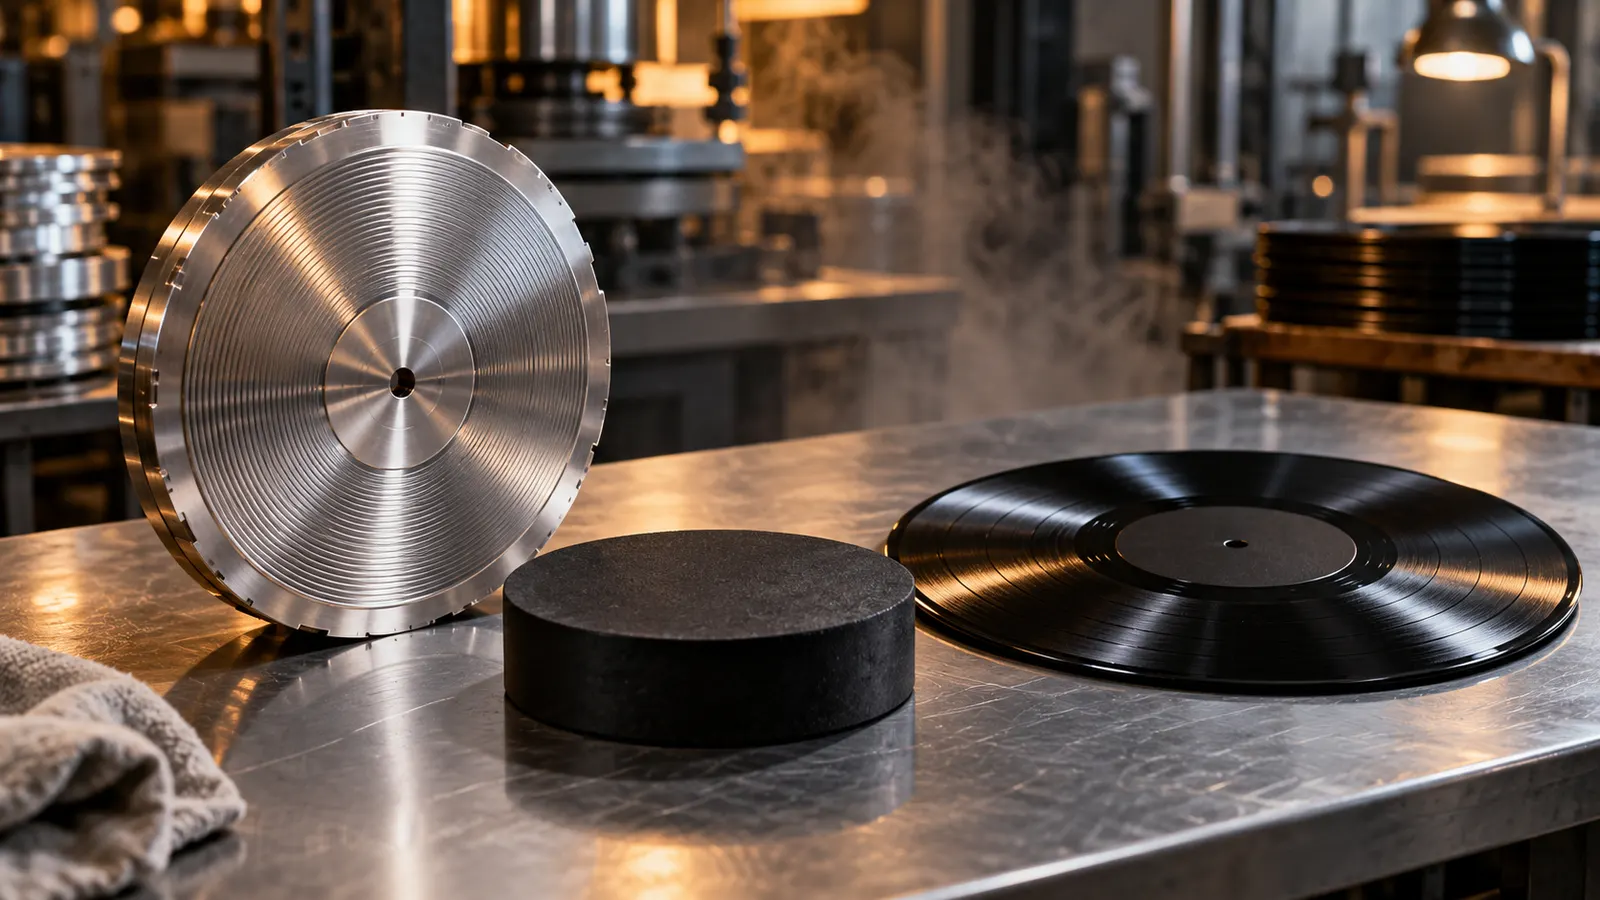
Una planta de prensado convierte una señal de audio preparada para vinilo en un disco mediante una cadena precisa: masterización, corte de una laca o de cobre DMM, galvanoplastia para fabricar piezas metálicas, moldeado de PVC caliente, recorte, enfriamiento y control de calidad. El archivo de audio no entra directamente en la prensa. Primero se decide cómo debe ocupar un surco físico; después se crea una herramienta negativa que pueda repetir ese surco cientos o miles de veces.
La terminología cambia un poco entre fábricas, pero el recorrido es reconocible. Record Industry explica estos pasos y ofrece cifras de su propio proceso; Optimal Media también documenta diferencias de material y acabado en su guía de selección de color. Sus datos sirven para entender el método, no para asumir que todas las plantas usan la misma temperatura, presión, ciclo o maquinaria.
1. El audio se prepara para un soporte físico
El proyecto suele llegar con un master digital de alta resolución o una fuente analógica, el orden de las canciones, los cortes de cada cara y la información de las etiquetas. Antes de cortar, el ingeniero de masterización adapta el material a las limitaciones de un surco: duración por cara, nivel, graves, sibilancias y separación entre canciones. Un bajo muy profundo ocupa más espacio lateral y una cara demasiado larga puede obligar a bajar el nivel o a revisar el master.
“Masterizado para vinilo” describe esa preparación técnica. No significa automáticamente que la grabación sea analógica, que suene más cálida o que sea superior a una versión digital. Una planta puede prensar con gran limpieza un master mediocre, mientras que un master cuidadoso puede quedar perjudicado por un defecto de fabricación. Si la procedencia del audio es importante, conviene pedir al sello información sobre la fuente utilizada.
El ingeniero también define el surco de entrada, los silencios, la separación entre pistas y el surco de salida. Cada cara de un LP necesita su propio corte. En el área sin música, llamada a menudo dead wax o espejo, pueden aparecer el número de catálogo, un código de trabajo, una firma del cortador o una combinación solicitada por el sello. Esas inscripciones acompañan al proyecto, pero no siempre identifican la fábrica.
2. Laca y DMM: dos formas de crear el corte
Corte en laca
La laca es un disco de aluminio recubierto con una capa blanda. Un torno de corte lo hace girar mientras un estilete calentado transforma la señal eléctrica en un surco espiral. El corte incluye la música y las zonas de transición. Es delicado: una mota de polvo, un arañazo o una manipulación incorrecta puede dañar la fuente de una cara completa. Por eso se transporta y se procesa con rapidez y cuidado.
Direct Metal Mastering
En DMM (Direct Metal Mastering), el estilete corta directamente una placa de cobre. Según Record Industry, esa superficie conductora puede pasar a la galvanoplastia sin la etapa de plateado necesaria para una laca. DMM y laca son rutas de fabricación, no nombres de ediciones ni garantías de sonido. La elección depende del proyecto y de la experiencia del estudio de corte.
El corte no es todavía el disco ni una matriz lista para prensar. Es una cara única que debe convertirse en una pieza metálica resistente. Tampoco es seguro deducir el método mirando solo una frase como “Made in” o un código genérico. Las notas del sello, los créditos del cortador y una documentación fiable pesan más que una semejanza visual en el espejo.
3. La galvanoplastia produce padre, madre y stamper
La laca no soportaría miles de ciclos. En galvanoplastia se deposita metal sobre la superficie cortada. En una ruta de laca, primero se aplica una capa conductora de plata; en DMM, el cobre ya ofrece una base conductora. Después crece níquel en un baño electroquímico hasta formar una cáscara que se separa del original.
Esa primera pieza negativa se llama padre o master metálico. A partir del padre puede crecer una pieza positiva, la madre; de la madre se fabrica otra pieza negativa, el stamper o matriz de prensado. La secuencia conserva piezas de respaldo y permite crear herramientas de trabajo. Algunas plantas usan menos generaciones o emplean nombres distintos, así que “master”, “madre” y “stamper” no deben tratarse como sinónimos.
El stamper es la pieza que importa para la prensa: un negativo metálico con las crestas que moldearán el surco reproducible en el PVC. Un disco estéreo necesita un stamper para la cara A y otro para la cara B. Antes de montarlo, se recorta el borde, se abre el orificio central y se inspeccionan golpes, obstrucciones o fallos de la capa de níquel.
Un stamper tiene una vida útil limitada. Record Industry indica aproximadamente entre 1.000 y 1.500 discos por juego en su proceso, aunque el desgaste real depende del trabajo, del material y de la planta. Una tirada larga puede requerir nuevos stampers procedentes de la misma madre. Por eso una inscripción de matriz no demuestra por sí sola que todos los ejemplares de una edición salieran del primer stamper.
4. Las etiquetas y el puck entran en la prensa
Las etiquetas de papel se imprimen, se secan y se perforan por separado. Mientras tanto, los gránulos de PVC se calientan y se extruyen hasta formar una pastilla corta y gruesa. En la industria se la llama puck, biscuit o preforma. La cantidad se pesa para acercarse al peso previsto; no se vierte líquido dentro del molde.
El material puede ser PVC negro, de un color sólido o una mezcla para un efecto marmoleado. En una mezcla, los gránulos no siempre se distribuyen igual, de modo que dos discos de una misma variante pueden presentar dibujos diferentes. Record Industry señala también que un test pressing suele ser negro y puede tener un peso distinto del producto final. Una prueba con etiqueta blanca no es necesariamente una copia física idéntica de la edición comercial.
La prensa coloca el puck entre dos stampers y las etiquetas en sus alojamientos. El vapor calienta las matrices y ablanda el PVC; la presión lo empuja contra las paredes microscópicas del surco y alrededor del centro de cada etiqueta. Record Industry presenta como ejemplo stampers a unos 180 °C, cerca de 150 bar y un ciclo de unos 30 segundos. Son cifras de ese proceso, no valores universales: cambian con el diámetro, el grosor, la formulación y la máquina.
Al cerrarse el molde también se forma el agujero central y el borde. El exceso de PVC sale como un anillo o rebaba. Una cuchilla lo recorta para dejar el contorno circular. El material sobrante puede recogerse y reprocesarse según la especificación de la fábrica. “180 gramos” indica el peso final aproximado; no garantiza una superficie silenciosa ni una masterización concreta.
5. Enfriar mantiene el disco plano
Al salir del molde, el disco sigue caliente y puede deformarse. Un sistema mecánico lo lleva a una pila o a un área de enfriamiento. Record Industry describe discos enfriados planos con separadores metálicos pesados después de cada cuatro unidades para favorecer el endurecimiento. Otras plantas utilizan pilas distintas, agua, automatización o tiempos diferentes. El objetivo común es estabilizar el PVC sin doblar ninguna cara.
La temperatura ambiental, el tiempo de ciclo, el recorte y el almacenamiento influyen en la planitud. Un disco que sale plano puede combarse después si permanece en un palé caliente, bajo una carga desigual o dentro de un vehículo expuesto al sol. Al investigar una reclamación hay que separar un defecto de prensa de un daño sufrido durante transporte o almacenamiento.
6. Qué comprueba un test pressing
Antes de fabricar la tirada completa, la planta hace un pequeño lote de pruebas. Record Industry indica que suelen ser entre tres y diez copias con etiquetas blancas, destinadas a aprobar el audio y la información grabada en el espejo. Hay que escuchar las dos caras en un equipo bien ajustado, verificar el orden, revisar el número de catálogo y anotar chasquidos repetidos, distorsión, saltos, no-fill o problemas en transiciones silenciosas.
La prueba responde a una pregunta concreta: ¿el corte, la galvanoplastia y el primer prensado son aceptables para autorizar la tirada? No certifica que cada ejemplar comercial vaya a ser perfecto. Un defecto aislado puede aparecer después, y una escucha no detecta todos los fallos visuales. La aprobación también puede centrarse en el texto del espejo, no en una comparación de peso o color con el producto final.
El control de calidad revisa superficies, etiquetas, diámetro, recorte, planitud y embalaje. La inspección visual puede pasar por alto un ruido leve que solo aparece en un pasaje quieto. Optimal media advierte que algunos pigmentos claros o transparentes dificultan ver defectos y que ciertos colores pueden asociarse con más ruido superficial. Es una limitación de inspección y material, no una prueba de que todo vinilo de color sea defectuoso.
Si llega una copia ruidosa, conviene aislar causas: suciedad, una aguja dañada, ajuste incorrecto, deformación, defecto prensado o daño posterior. Límpiala y reprodúcela con una configuración conocida antes de atribuir el problema a la planta. La guía de almacenamiento y limpieza explica cuidados básicos y la guía de graduación Goldmine ayuda a describir el estado sin convertir “Near Mint” en una garantía sonora.
Marcas de planta, estudio y matriz
Una inscripción en el espejo puede proceder del estudio de masterización, de la planta o del código interno de un trabajo. Las iniciales del cortador pueden viajar con la laca a varias fábricas; un sello puede reutilizar convenciones de catálogo; y una planta puede producir para distintos países o subcontratar una etapa. Por eso un número familiar no prueba por sí solo la fábrica, el primer prensado ni la existencia de la laca original.
Al comparar copias, fotografía las inscripciones exactas de las caras A y B y anota país, distribución de las etiquetas, código de barras, funda y créditos. La guía de matrices y dead wax ayuda a leer esos datos; la comparativa entre prensajes originales y reediciones y la guía para detectar bootlegs sirven para contrastar ediciones cuando los indicios no coinciden.
DiscSnap puede ayudarte a identificar y organizar tus discos a partir de esos datos; verifica siempre la sugerencia contra el ejemplar físico. Puedes probarlo en iOS o Android.
La cadena completa —audio preparado, corte, padre, madre, stamper, puck, etiquetas, presión, recorte, enfriamiento, pruebas e inspección— explica por qué una copia es el resultado de muchas decisiones. Documenta lo que realmente aparece en el disco y usa las fuentes de la edición para completar la historia. Así se puede hablar con precisión de una matriz, una planta o una reedición sin convertir una marca aislada en una certeza.
Método editorial: Esta guía sintetiza la documentación de Record Industry y las fuentes de producción enlazadas para explicar una secuencia general. No hubo visita a una fábrica, prensado propio ni prueba de escucha.