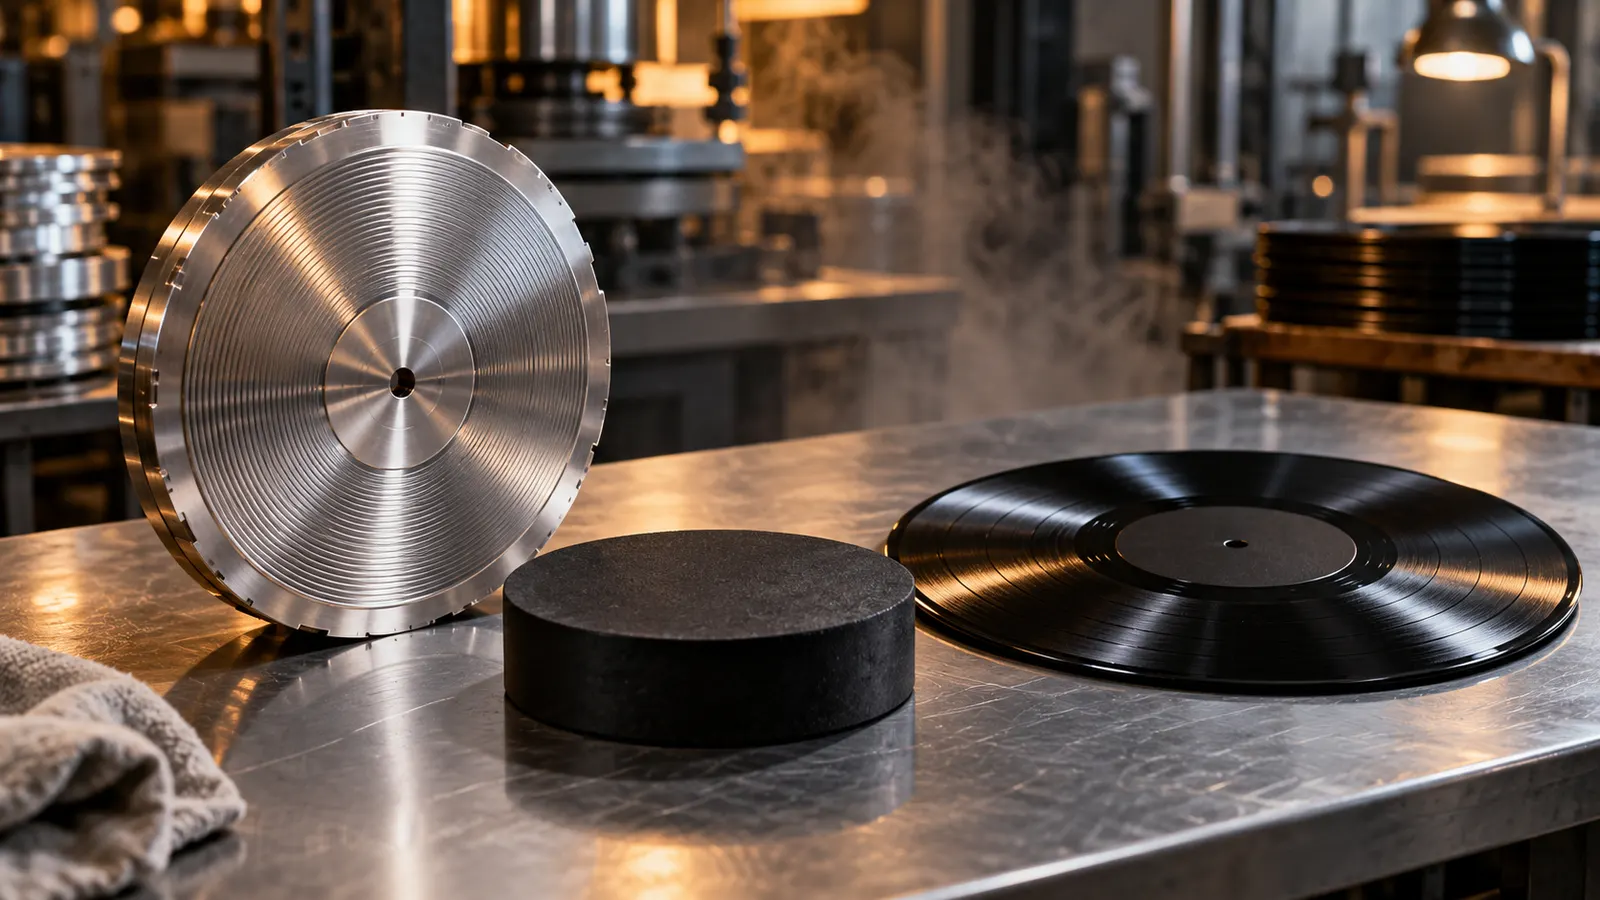
Een vinylplaat ontstaat doordat een groef eerst in een snijdrager en daarna in metaal wordt vastgelegd, waarna verhitte PVC wordt geperst, gekoeld, bijgesneden en gecontroleerd. Een audiobestand gaat dus niet rechtstreeks de pers in. Eerst maakt een mastering engineer een plaatgeschikte versie en snijdt die per kant in lak of koper. Daarna maakt de galvanische afdeling metalen delen, waaronder de stamper. De pers vormt met twee stampers een plaat uit een warme PVC-puck. Ten slotte volgen trimmen, vlak koelen, testen en verpakken.
De precieze machines, volgorde en instellingen verschillen per fabriek. De beschrijving van Record Industry laat de afzonderlijke stappen goed zien. Wie een bestaande plaat onderzoekt, kan beginnen met onze gids voor matrix- en runout-inscripties. Een fabrieksnaam, masteringteken of catalogusnummer is een aanwijzing, maar één teken in de uitloop is geen universeel bewijs voor fabriek, lak of eerste persing.
1. De audio wordt geschikt gemaakt voor een fysieke groef
De fabriek ontvangt een master, meestal een hoogwaardige digitale file of een analoge bron, samen met de volgorde, de scheiding tussen de kanten en de tekst voor de labels. Vinyl heeft fysieke grenzen. Een lange kant, veel laag of een hoog gemiddeld volume vraagt meer ruimte tussen de groeven. De mastering engineer stelt niveau, bas en s-klanken zo af dat de naald de groef kan volgen zonder aanliggende groeven te raken of uit de baan te lopen.
Daarom betekent “mastered for vinyl” vooral dat het materiaal is voorbereid op snelheid, speeltijd en geometrie van een plaat. Het betekent niet automatisch dat de opname analoog, warmer of beter is dan een digitale uitgave. Vraag de uitgever welke bron voor deze persing is gebruikt wanneer dat voor je verzameling van belang is. Een zorgvuldige snede kan nog steeds eindigen in een plaat met een persfout; een fraaie pers kan ook een matige bron niet repareren.
2. Lak snijden of Direct Metal Mastering
Een lak snijden
Een lak is een aluminium schijf met een zachte laklaag. Op een snijtafel draait de schijf terwijl een verwarmde snijbeitel het audiosignaal als een spiraalvormige groef in het oppervlak schrijft. Ook de aanloopgroef, de ruimte tussen nummers en de uitloop worden vastgelegd. De lak is kwetsbaar: stof, een kras of verkeerd hanteren kan de bron van een hele kant beschadigen.
Een LP heeft daarom minstens één snede voor kant A en één voor kant B. De snijstudio kan in de uitloop informatie zetten, zoals een kantletter, catalogusnummer of jobcode. Een mastering engineer kan initialen of een eigen teken toevoegen. Die tekst kan geëtst, gestanst of helemaal afwezig zijn.
Direct Metal Mastering (DMM)
Bij DMM snijdt de beitel rechtstreeks in een koperen plaat in plaats van in lak. Record Industry beschrijft dat koper meteen naar de galvanische stap kan, omdat een geleidende verzilvering dan niet nodig is. Lak en DMM zijn twee productieroutes; het zijn geen namen voor twee specifieke fabrieken en ze voorspellen op zichzelf geen bepaald geluid.
De fabrieksuitleg van Record Industry beschrijft beide routes naast elkaar. Als je alleen “Made in …” op een hoes ziet, kun je daaruit meestal niet afleiden welke snijmethode is gebruikt. Zoek naar productiecredits, betrouwbare release-documentatie en de fysieke matrix voordat je een conclusie noteert.
3. Galvaniseren maakt van de snede een stamper
De lak of koperen plaat kan niet duizenden keren een pers aansturen. Bij een lak brengt de fabriek eerst een geleidende zilverlaag aan. Daarna groeit in een galvanisch bad een nikkelen schil op de drager. Bij DMM kan het nikkel rechtstreeks op het geleidende koper groeien. Wanneer de metalen schil wordt losgemaakt, draagt ze een negatief beeld van de groef.
Dat eerste negatieve deel heet bij Record Industry de father of master. Daaruit kan een positieve mother worden gegroeid. Uit de mother ontstaat opnieuw een negatief deel: de stamper. Zo kan de fabriek een werkend persdeel maken en tegelijk een tussen- of reserveonderdeel bewaren. Niet elke fabriek gebruikt exact dezelfde generaties of woorden. “Master”, “mother” en “stamper” zijn dus geen uitwisselbare termen.
Voor de luisteraar is vooral dit verschil nuttig: de stamper is het metalen negatieve deel dat de speelbare groef in PVC vormt. Elke kant van een plaat heeft een eigen stamper. Voor montage wordt het nikkel op maat geknipt, wordt het middengat geboord en controleert men het op platingfouten, verstopte groeven en beschadigingen.
Een stamper heeft bovendien een beperkte levensduur. Record Industry noemt ongeveer 1.000 tot 1.500 platen per stamper-set als voorbeeld uit zijn eigen proces. Dat is geen universeel aantal voor alle persen of oplages. Bij een lange run kan de fabriek nieuwe stampers uit dezelfde moeder maken. Een “vroeg” exemplaar is daarom niet automatisch van de allereerste stamper.
4. Labels en een warme PVC-puck gaan naar de pers
Papieren labels worden apart gedrukt en gedroogd. Voor het persen wordt een afgewogen hoeveelheid PVC-korrels verhit en tot een kort, dik cilindertje gevormd. Dat heet een puck, biscuit of preform. Volgens de procesinformatie van Record Industry worden de labels vóór het persen aan weerszijden klaargelegd.
De grondstof kan zwart PVC zijn, een effen kleur of een mengsel voor een kleurpatroon. Bij gemengde korrels kan elke puck er iets anders uitzien. In de FAQ van Record Industry staat ook dat testpersingen vaak zwart zijn en een ander gewicht kunnen hebben dan de commerciële plaat. Een wit label of een zwart testexemplaar is dus een goedkeuringssample, niet noodzakelijk een fysieke kopie van de uiteindelijke winkelversie.
De pers sluit twee verhitte stampers rond de puck. De zachte PVC vloeit in de microscopische wanden van de groef en rond de uitsparing voor het label. Record Industry noemt in een eigen voorbeeld stampers van ongeveer 180 °C, circa 150 bar druk en een cyclus van ongeveer 30 seconden. Gebruik zulke cijfers als fabrieksspecifiek voorbeeld, niet als norm. Formaat, gewicht, pers en materiaal veranderen de instellingen.
Tijdens dezelfde beweging krijgt de plaat haar middengat en ronde buitenrand. Overtollig PVC wordt als een brede ring buiten het speelvlak geperst. Een trimmes verwijdert die ring. “180 gram” zegt alleen iets over het eindgewicht; het garandeert geen stille groeven, betere mastering of een vlakke plaat. Afgesneden materiaal kan volgens het materiaal- en kleurbeleid van de fabriek worden verzameld of opnieuw verwerkt.
5. Vlak koelen voorkomt vervorming
Een plaat komt heet en kwetsbaar uit de matrijs. Mechanische handling brengt haar naar een stapel of een binnenhoes. Record Industry beschrijft vlak koelen met een zware metalen tussenplaat na elke vier platen, zodat het pakket gelijkmatig uithardt. Andere fabrieken gebruiken andere stapels, waterkoeling of geautomatiseerde systemen. Het doel blijft hetzelfde: de PVC laten stabiliseren terwijl beide vlakken vlak blijven.
Temperatuur, cyclustijd, trimmen en opslag hebben allemaal invloed op de vorm. Een plaat die op de warme persvloer vlak lijkt, kan tijdens transport of opslag alsnog kromtrekken. Noteer bij een klacht daarom ook of de schade door hitte, een verkeerde stapel of de productie kan zijn ontstaan. Een fabrieksfout en een plaat die in een hete auto lag zijn niet dezelfde diagnose.
6. Testpersingen en kwaliteitscontrole beantwoorden verschillende vragen
Voor de volledige oplage maakt de fabriek een kleine reeks testpersingen. Record Industry noemt doorgaans drie tot tien witte-label-exemplaren, bedoeld om geluid en de tekst in de uitloop goed te keuren. Luister naar beide kanten op een correct afgesteld systeem. Controleer de volgorde, de pauzes, het middengat en de afgesproken matrixtekst. Noteer herhalende tikken, vervorming, overslaan, niet goed gevulde groeven en harde overgangen.
Een testpersing kan een grote snij- of platingfout vroeg aantonen, maar ze is geen certificaat dat elke winkelplaat perfect klinkt. Tijdens productie controleert de fabriek steekproeven, oppervlak, maat, labels, trim en verpakking. Een heel zachte tik kan bij visuele controle onzichtbaar blijven. Transparante en lichte kleuren maken sommige onregelmatigheden juist moeilijker te zien. De kleurenspecificatie van Optimal Media waarschuwt bovendien dat pigment en kleur de oppervlakte-ruis kunnen beïnvloeden.
Komt een plaat luidruchtig aan, houd dan verschillende oorzaken uit elkaar: stof, een beschadigde naald, vuil, een persfout, kromming, een probleem met de stamper of transportschade. Reinig de plaat en speel haar opnieuw af met een bekende goede afstelling voordat je een productieprobleem claimt. Onze gids voor bewaren en reinigen behandelt veilig onderhoud; de Goldmine-gids voor gradaties helpt om zichtbare en hoorbare staat precies te beschrijven.
Wat vertellen plantmarkeringen en matrices je wel?
Je kunt vaak vaststellen dat de plaat met een metalen stamper is gevormd, dat een matrixnummer tijdens de productie is toegekend en dat label en gewicht bij een bepaalde opdracht horen. Je kunt een fabriek, mastering engineer of originele lak niet bewijzen met alleen een bekend uitziende code. Fabrieken delen apparatuur, besteden stappen uit en gebruiken soms dezelfde conventies. Initialen van een masteringstudio kunnen met een lak naar meerdere perserijen reizen.
Gebruik de gids over originele persingen en reissues om edities te vergelijken. Als hoes, labels, credits en runouts elkaar tegenspreken, helpt de gids voor bootlegs. Noteer kant A en B exact, inclusief letters, cijfers en symbolen. Voeg land, labelopmaak, barcode, hoesdetails en gedocumenteerde productienotities toe. DiscSnap kan helpen om platen te identificeren en je collectie te organiseren. Je vindt de app via de App Store en Google Play; controleer een voorgestelde match altijd aan de hand van je eigen exemplaar.
De productieketen geeft je een bruikbare kaart: audiovoorbereiding, snijden, galvaniseren, puck persen, koelen, trimmen, testen en controleren. Ze leert je ook om voorzichtig te formuleren. Een oude uitgave kan van een latere stamper komen, een masteringteken kan zonder fabrieksmarkering voorkomen en een verschil in geluid kan uit de bron komen in plaats van uit kleur of gewicht. Beschrijf eerst wat de plaat daadwerkelijk laat zien en verbind er pas daarna een historische claim aan.
Redactionele methode: Deze gids vat de fabrieksdocumentatie van Record Industry en de gelinkte productiesources samen om een algemene volgorde uit te leggen. Er was geen fabrieksbezoek, eigen persrun of luistertest.