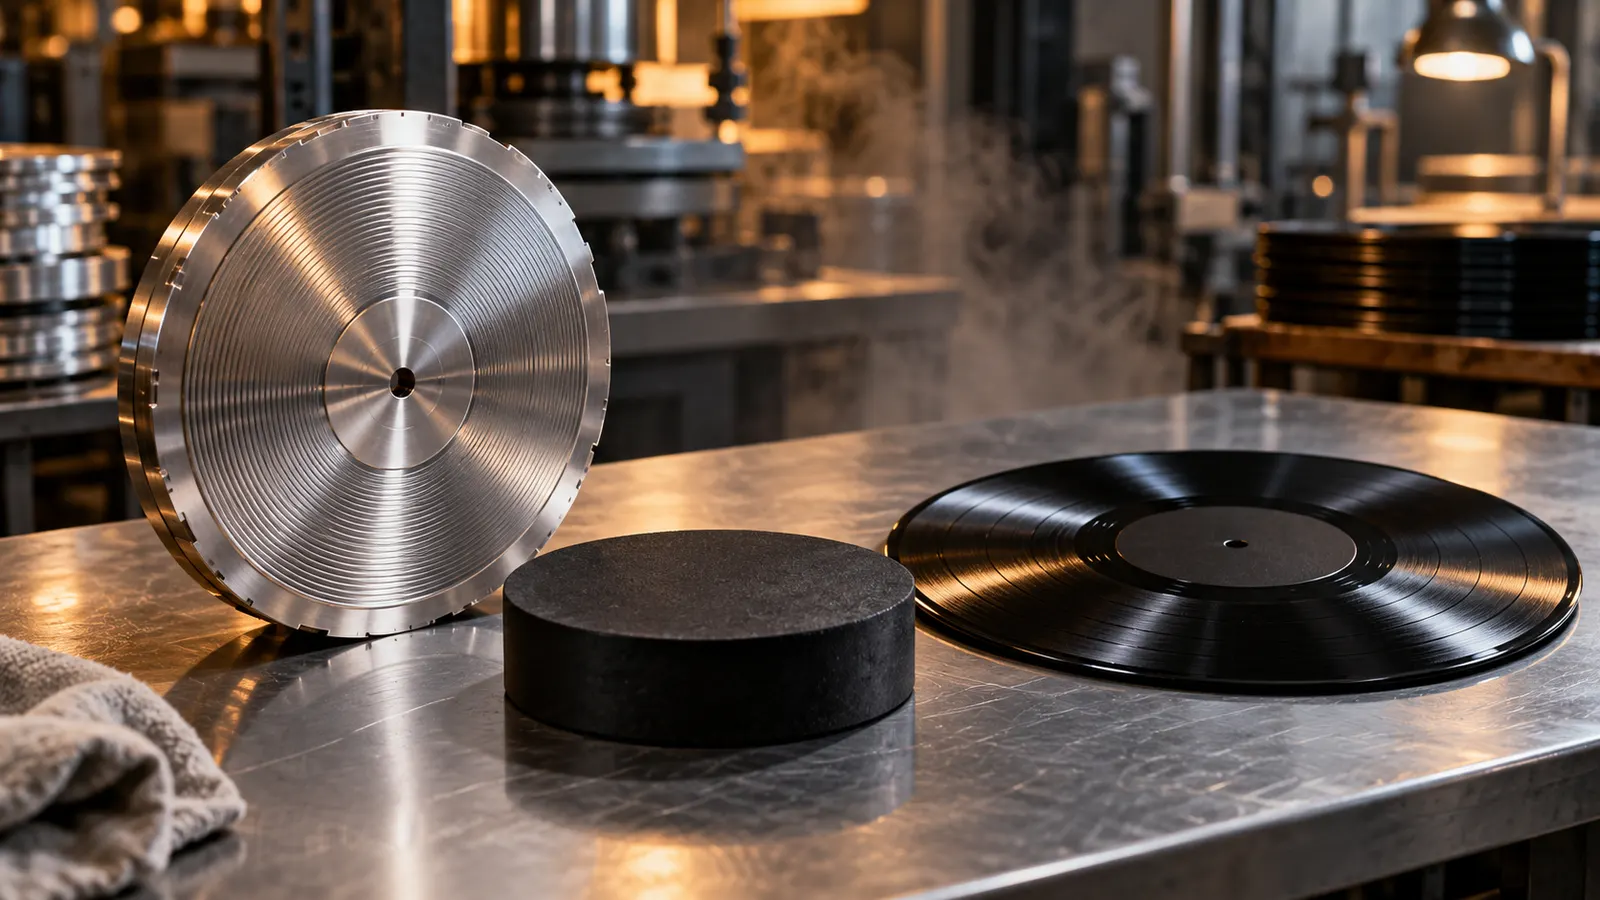
Uma prensagem começa muito antes da prensa: o áudio é preparado para vinil, cortado em laca ou por DMM, transformado em peças metálicas, moldado com PVC quente, aparado, arrefecido e verificado. Cada etapa deixa pistas, mas nenhuma inscrição isolada prova fábrica, primeira edição ou qualidade sonora. O percurso ajuda o colecionador a interpretar matrizes sem transformar uma marca num certificado.
Depois de identificar a edição, conserve a cópia com a guia de armazenamento e limpeza e registe as inscrições antes de a manusear repetidamente.
Do áudio ao corte
O estúdio recebe um master e prepara uma masterização consciente das limitações do sulco: duração, graves, sibilância e nível precisam de caber fisicamente. No corte tradicional, uma cabeça grava a espiral numa laca; no Direct Metal Mastering, o corte é feito num disco metálico revestido. “Lacquer”, “DMM” e “master” descrevem etapas diferentes, não sinónimos.
O corte recebe inscrições ou códigos de trabalho que podem aparecer no runout. Uma inicial de engenheiro, um número de lado ou um símbolo é pista, não prova universal de país, planta ou prensagem inicial. Compare matriz A/B, rótulo, capa e documentação da edição.
Da laca ao stamper
Na rota de laca, a superfície é prateada e entra em galvanoplastia. Forma-se um “father”, dele uma “mother” e desta os stampers negativos. O stamper é a peça que molda a ranhura no disco. Termos e ordens podem variar por planta; a ideia essencial é que cópias comerciais não são prensadas diretamente da laca original.
A Record Industry descreve, como exemplo próprio, um conjunto de stampers que pode produzir aproximadamente 1.000–1.500 discos. Não trate esse número como norma universal: desgaste, formato, material e controlo mudam por linha. Um stamper novo não garante que cada cópia esteja impecável.
O puck, o rótulo e a prensa
Pellets de PVC são aquecidos e extrudidos num puck, uma pastilha que recebe rótulos e entra entre os dois stampers. A prensa aquece e comprime o material, formando ranhuras e furo central. A planta citada dá o exemplo de stampers aquecidos a cerca de 180 °C, pressão aproximada de 150 bar e ciclo de 30 segundos; são valores daquela instalação, não especificação de todo o setor.
Depois da prensagem, a borda excedente é cortada. O disco arrefece plano, muitas vezes entre placas ou espaçadores. Um arrefecimento inadequado pode contribuir para empeno. A fábrica inspeciona centragem, superfície, ranhuras, rótulos e embalagem, mas o controlo não transforma a produção em garantia absoluta.
O que é um test pressing
Um test pressing é uma amostra para aprovar áudio, sequência, ranhuras e inscrição de matriz. A Record Industry descreve exemplares geralmente pretos, com média de 160 g, e lotes de três a dez cópias brancas sem rótulo para aprovação; o produto final pode ser 140 g, 180 g ou colorido. Assim, um test pressing não prova que todo o lote comercial tem o mesmo peso ou acabamento.
Ouça e examine o teste quando possível, mas anote-o como amostra. Um ruído encontrado num teste merece investigação; a ausência de ruído não garante todas as unidades. Uma cópia comercial colorida pode variar no tom, e pellets misturados podem produzir resultados diferentes.
Cores e controlo visual
Pigmentos, transparência e partículas metálicas alteram o material e a inspeção. A Optimal alerta que certas cores podem mostrar mais ruído de superfície e que discos claros tornam defeitos mais difíceis de ver. Isto é uma advertência de produção, não um veredicto de audição. Procure empeno, non-fill, off-center e ruído repetido na sua unidade.
O DiscSnap pode ajudar a identificar e organizar discos a partir de capa ou rótulo. Encontre-o na App Store e no Google Play. Não use uma identificação para afirmar fábrica, autenticidade ou perfeição sonora.
Leia a matriz com contexto
Fotografe o runout dos dois lados e transcreva cada carácter. Compare com rótulo, catálogo, país, capa e edição. Consulte o guia de matrizes, o guia de identificação de edições portuguesas e o guia de originais e reedições. Uma assinatura pode ser reutilizada; um catálogo pode aparecer em variantes; a mesma arte pode cobrir masters diferentes.
O caminho industrial explica por que o objeto merece várias evidências. A identificação mais responsável é uma ficha que distingue o que a fonte da planta descreve, o que está impresso na cópia e o que ainda não foi verificado.
1. O áudio é preparado para uma ranhura física
Uma fábrica recebe áudio e instruções editoriais, mas a primeira decisão técnica costuma ser tomada na masterização. O engenheiro verifica duração de cada lado, graves muito largos, sibilância, nível e espaços entre faixas. Uma mistura que funciona em ficheiro pode precisar de ajustes para caber numa espiral contínua sem sobrecortar ou obrigar a baixar o nível.
Isto explica por que duas edições com o mesmo título podem ter som diferente antes de qualquer pigmento entrar na prensa. Registe créditos de masterização, duração, país, ano e matriz. O nome de uma fábrica gravado no runout não revela sozinho qual ficheiro foi usado nem quem cortou o lado.
2. Laca e DMM não são a mesma coisa
No corte tradicional, uma cabeça de corte grava a ranhura numa laca: um disco rígido com uma camada adequada ao estilete. A laca é frágil e precisa de ser enviada para galvanoplastia. No Direct Metal Mastering (DMM), o corte é feito num disco metálico revestido. Ambos são métodos de criar uma fonte física para a cadeia seguinte; não são sinónimos de “analógico” ou de “primeira prensagem”.
Uma inscrição no dead wax pode incluir iniciais do engenheiro, número de lado, corte e símbolos de trabalho. Compare-a com documentação de catálogo e com os dois rótulos. Não conclua que “-1” é sempre o primeiro corte ou que uma inicial identifica universalmente uma planta. O guia de matrizes e runouts explica como transcrever sem normalizar caracteres difíceis.
3. A galvanoplastia cria as peças de moldagem
Depois de pratear uma laca, a galvanoplastia cria uma superfície metálica negativa chamada father. Dela pode ser feita uma mother positiva e, a partir desta, um stamper negativo. A nomenclatura ajuda a descrever a genealogia, mas plantas podem usar procedimentos e vocabulário ligeiramente diferentes. O stamper é a peça negativa que efetivamente molda ranhuras no PVC.
Record Industry dá um exemplo de aproximadamente 1.000 a 1.500 discos por conjunto de stampers. É uma capacidade descrita por uma planta, não uma regra para todas as prensas. Desgaste, formato, tempo de ciclo e inspeção alteram a produção. Quando um lado é refeito, a nova matriz pode aparecer no runout; uma cópia posterior não é automaticamente inferior, e uma matriz antiga não garante ausência de defeitos.
4. O puck recebe os rótulos
Pellets de PVC são aquecidos e extrudidos numa pastilha chamada puck ou biscuit. Rótulos de papel, secos e preparados, são colocados entre os stampers juntamente com o puck. A pressão e o calor fazem o material fluir pela espiral, pelo centro e até à borda. Os rótulos passam a fazer parte do disco; um desalinhamento ou bolha pode ser um problema de prensagem, não uma diferença de masterização.
O peso anunciado também precisa de contexto. Uma fábrica pode produzir testes com cerca de 160 g e o produto final com 140 ou 180 g. “180 g” descreve massa, não prova qualidade de corte, centragem ou limpeza. Compare peso, rótulos e matriz na sua unidade em vez de inferir o processo a partir da fotografia de uma edição.
5. Pressão, vapor e aparagem
Durante o ciclo, as faces aquecem para formar ranhuras e arrefecem para libertar o disco. A Record Industry publica um exemplo de stampers aquecidos a aproximadamente 180 °C, pressão de cerca de 150 bar e ciclo de 30 segundos. Estes números ilustram uma instalação específica; não devem ser tratados como valores universais ou como garantia de que uma cópia doméstica foi feita exatamente assim.
Após a prensagem, uma faca aparadora remove o anel de PVC excedente. O disco é colocado plano para arrefecer, por vezes entre placas e espaçadores metálicos. Se o arrefecimento ou a manipulação falharem, pode surgir empeno. O controlo final verifica forma, centragem, rótulos, superfície e embalagem. Uma inspeção industrial reduz problemas, mas não garante todas as unidades do lote.
6. Test pressings são amostras de aprovação
Antes de autorizar uma tiragem, a planta ou editora pode enviar test pressings. Servem para ouvir o corte, confirmar sequência, procurar distorção, saltos, ruído e erros no texto do runout. A FAQ da Record Industry descreve habitualmente três a dez cópias brancas sem rótulo para aprovação e observa que testes tendem a ser pretos, com média de 160 g.
Um teste pode diferir do produto final em peso, cor, formulação e embalagem. A aprovação de uma amostra não prova que todas as cópias de retalho sejam perfeitas. Se comprar um teste, descreva-o como “amostra de aprovação” e documente exatamente o que observa. Não o use para declarar que toda a edição tem a mesma prensagem sonora.
7. Cor e inspeção introduzem outras variáveis
Pellets de cores misturadas são extrudidos em pucks e podem produzir manchas, estrias ou tonalidades diferentes entre lotes. Pigmentos metálicos podem trazer riscos técnicos adicionais; cores claras e transparentes tornam certos defeitos mais difíceis de ver. A especificação de seleção de cor da Optimal faz estas advertências de fabrico. Não são um veredicto de que todos os discos coloridos têm ruído.
Ao receber uma variante, procure non-fill, riscos de prensagem, bolhas, empeno e centragem. Distinga uma variação visual de uma falha audível repetida. O guia de vinil colorido e preto apresenta um método de comparação que mantém corte, configuração e condição separados.
8. Planta, estúdio e marcas no disco
Uma planta pode prensar material cortado por outro estúdio. Uma marca pode identificar o engenheiro de corte, a fábrica, o metalwork ou apenas um código interno. Compare catálogo, país, selo, rótulo, matriz, capa e fontes oficiais. O guia de identificação de edições portuguesas e o guia de edições originais e reedições ajudam a organizar essas pistas.
Para catalogar, separe o que a fonte descreve do que a cópia mostra e do que permanece por verificar. Fotografe ambos os lados do dead wax e guarde a data para poder corrigir uma transcrição.
A ficha final do colecionador
Registe fonte do áudio quando conhecida, método de corte, matriz A/B, selo, catálogo, país, peso, cor, test pressing, estado, centragem e ruído observado. Marque “não observado” para um disco selado. Relacione a foto da matriz com o Copy ID e mantenha a edição distinta de uma reedição visualmente parecida. Assim, o processo industrial informa a leitura do objeto sem substituir a evidência física.
Método editorial: Este guia sintetiza a documentação da Record Industry e as fontes de produção ligadas para explicar uma sequência geral. Não houve visita a uma fábrica, prensagem própria ou teste de audição.