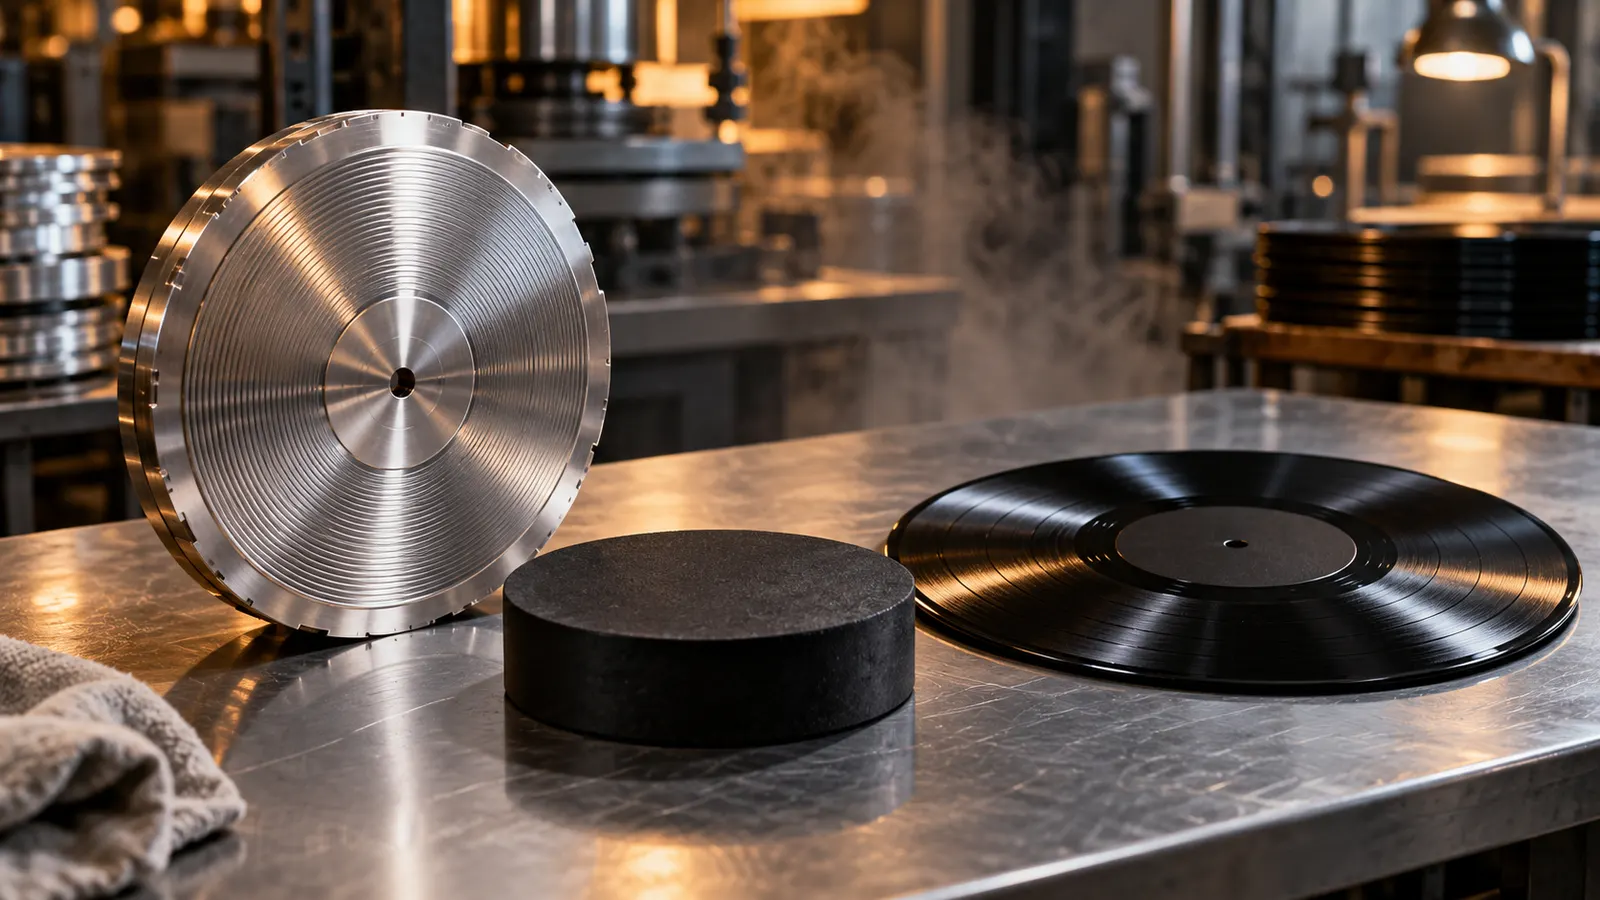
Risposta breve: una fabbrica trasforma un master approvato in solchi attraverso una sequenza precisa: taglio su lacquer o Direct Metal Mastering (DMM), galvanica per creare le parti metalliche, preparazione di etichetta e puck in PVC, pressatura a caldo, rifilatura, raffreddamento, test e confezionamento. “Master”, “madre” e “stamper” sono oggetti diversi; un segno nel runout non dimostra da solo quale impianto abbia prodotto una copia.
Capire la catena aiuta a leggere un’edizione senza confondere il lavoro dello studio di mastering con quello della pressa. I numeri di temperatura, pressione e durata cambiano da impianto a impianto: quelli riportati qui sono esempi pubblicati da Record Industry, non standard universali.
Dal file audio al taglio
Il processo inizia con audio fornito dall’etichetta e una versione preparata per il vinile. Il mastering engineer controlla livelli, durata dei lati, basse frequenze e distorsioni che potrebbero rendere il solco difficile da incidere. Un master digitale non viene semplicemente “stampato”: deve essere organizzato per il diametro e la velocità scelti. La decisione sul suono avviene soprattutto nel taglio e nel mastering, prima che la pressa tocchi il PVC.
Nel taglio lacquer, una testina incide il segnale su un disco rivestito di lacca. Il lacquer è morbido e delicato; deve essere maneggiato e trasferito alla galvanica rapidamente. Nel DMM, o Direct Metal Mastering, l’incisione avviene su un disco metallico rivestito adatto al taglio. Le due strade hanno materiali e passaggi diversi, ma nessuna etichetta “lacquer” o “DMM” è una garanzia automatica di qualità sonora.
Lo studio crea una faccia per ogni lato. Le iscrizioni nella zona senza solchi possono contenere numeri di lavoro, iniziali del cutting engineer o indicazioni di mastering. Sono indizi utili da confrontare con documenti e varianti, non una prova isolata di prima stampa o di fabbrica.
La galvanica: father, mother e stamper
Il lacquer o il master metallico non può essere montato direttamente sulla pressa come stampo finale. Nella galvanica la superficie incisa viene rivestita di metallo e separata per ottenere una copia negativa chiamata father. Dal father si crea una copia positiva, la mother. Dalla mother si ricavano negativi finali, gli stamper: sono gli elementi che imprimono i solchi nel puck.
Questi termini descrivono ruoli nella catena, non gradi di qualità. Una fabbrica può usare nomenclature o flussi leggermente diversi; chiedere quale parte viene chiamata stamper evita traduzioni approssimative. Lo stamper contiene il negativo dei solchi e viene montato nella pressa con la faccia corretta per il lato A o B.
Record Industry descrive un ciclo nel quale uno stesso set di stamper può produrre circa 1.000–1.500 dischi. È un ordine di grandezza di quell’impianto e di quelle condizioni, non una durata garantita per ogni lavoro. Quando la superficie si usura o il controllo qualità lo richiede, il plant prepara un altro stamper dalla mother disponibile.
Etichette e puck prima della pressa
Le etichette di carta vengono essiccate per ridurre umidità e bolle. Il PVC arriva come granulo o pellet colorato. La macchina lo riscalda e lo estrude in un piccolo cilindro o “biscotto” chiamato puck. Per un disco nero la mescola contiene pigmento nero; per colori, trasparenze o effetti i granuli possono essere combinati secondo la ricetta del lavoro.
Il puck caldo viene messo tra le due etichette e trasferito nella pressa. Una differenza di colore tra copie può dipendere dalla miscela e dal lotto; non è automaticamente un difetto. Le indicazioni tecniche di Optimal avvertono anche che colori chiari o trasparenti rendono più difficile vedere alcuni problemi durante il controllo visivo.
Pressatura: calore, pressione e forma
La pressa chiude i due stamper sul puck e usa calore e pressione per far scorrere il materiale nei solchi. Record Industry pubblica, come esempio, stamper riscaldati a circa 180 °C, una pressione intorno a 150 bar e un ciclo di circa 30 secondi. Questi numeri spiegano la fisica del processo ma non vanno trattati come ricetta universale: diametro, materiale, macchina e impostazioni cambiano.
Durante il ciclo si formano anche il foro centrale e il bordo. Una lama rifila l’anello di PVC in eccesso. Un bordo irregolare, un disco fuori centro o una superficie con pieghe possono indicare problemi di pressatura, raffreddamento o manipolazione. Non è possibile diagnosticare la causa da una sola fotografia.
Raffreddamento e confezionamento
Dopo la pressa il disco deve raffreddarsi e stabilizzarsi in piano. Record Industry descrive pile con distanziatori metallici per mantenere le copie piatte durante il raffreddamento. Un disco spedito prima della stabilizzazione può deformarsi; anche trasporto caldo e imballaggio stretto possono peggiorare una curvatura.
Il disco raffreddato passa a controllo visivo e, secondo il progetto, a test di ascolto. Poi viene inserito nella busta interna, nella copertina e negli eventuali inserti. Un impianto può pressare 7, 10 e 12 pollici e gestire ricette diverse; il formato, il peso dichiarato e il colore devono essere verificati sulla copia reale.
Che cos’è davvero un test pressing
Un test pressing è un piccolo lotto di approvazione prima della produzione completa. Record Industry lo descrive come generalmente nero, intorno ai 160 g, spesso in 3–10 copie white-label; la versione commerciale può essere da 140 o 180 g e avere colori diversi. Il test serve a controllare audio, ordine dei lati e iscrizioni nello specchio, non a certificare che ogni copia finale sarà perfetta.
Ascoltare un test non equivale ad ascoltare la tiratura: il test può provenire da un set di stamper iniziale, mentre la produzione usa più stamper o una regolazione successiva. Se un’edizione cita un test pressing, registra numero, etichetta, data e provenienza senza usare la parola come promessa di rarità o valore.
Controllo qualità e difetti
Il controllo qualità combina luce, misure e ascolto di campioni. Masterdisk elenca controlli come distorsione, salti, overcut, rumore di fondo e problemi di tracciamento. Un difetto può essere nel file o nel taglio, nella galvanica, nel puck, nella pressa, nel raffreddamento oppure nella spedizione. La risposta corretta è documentare il sintomo e la copia, non attribuire subito la colpa al plant.
Optimal segnala che alcune particelle metalliche e certi colori possono aumentare il rischio di rumore superficiale o rendere meno visibili difetti. Questo è un avvertimento di produzione, non un verdetto secondo cui tutto il vinile colorato suona peggio del nero. Anche un disco nero può avere non-fill, warp, eccentricità o graffi.
Leggere i segni senza saltare alle conclusioni
Le iniziali nel runout possono indicare un cutting engineer; un simbolo o una sigla può ricorrere in produzioni di un impianto. Tuttavia non esiste una prova universale: marchi, numeri di matrice e stile dell’etichetta vanno confrontati con copertina, paese, catalogo e varianti documentate. La guida italiana a matrice e runout aiuta a trascrivere senza inventare caratteri.
Per capire se una copia è una ristampa, usa anche la guida italiana alle prime stampe e quella su etichette e numeri di catalogo. Una corrispondenza di database è un riferimento; la prova resta l’insieme degli elementi fisici.
Cosa annotare quando acquisti
Registra formato, velocità, peso dichiarato, colore, paese, etichetta, catalogo, barcode, matrice di entrambi i lati, eventuali sigle, condizioni e fonte della copia. Se ascolti un disco, annota apparecchio, lato, passaggio e difetto ripetibile. Non confondere il numero di una matrice con un seriale individuale: molte copie possono condividere la stessa incisione.
DiscSnap può aiutare a identificare e organizzare le copie; verifica il risultato sull’esemplare. È disponibile su App Store e Google Play. L’app non certifica fabbrica, mastering o autenticità.
Come separare un problema di produzione da uno di riproduzione
Se senti un clic nello stesso punto a ogni giro, osserva prima la superficie e prova un’altra copia o un altro impianto quando possibile. Un ronzio continuo può provenire da massa, cavi o preamplificatore, non dalla pressa. Un disco ondulato va osservato sul piatto e lasciato acclimatare; non cercare di raddrizzarlo con un peso improvvisato. Il non-fill può produrre una trama ruvida e una distorsione simile a uno strappo, ma una fotografia non basta per diagnosticarlo con certezza.
Quando segnali un difetto al venditore o all’etichetta, indica lato, minuto approssimativo, numero di giri, colore, catalogo, matrice e condizioni di ascolto. Allega fotografie del bordo, dell’etichetta e del runout. Una descrizione ripetibile permette di distinguere una copia isolata da un problema di lotto. Conserva la confezione: un bordo schiacciato durante la spedizione è un’evidenza diversa da un disco uscito deformato dalla pressa.
Il peso non è una scorciatoia per la qualità. Un test da 160 g e una tiratura da 140 g possono usare lo stesso programma audio, mentre una copia più pesante può avere un difetto di centratura. Anche il colore racconta una scelta di materiale e controllo visivo, non una gerarchia sonora. Per confrontare due varianti ascolta lo stesso passaggio con puntina e regolazione costanti, senza trasformare una singola esperienza in una regola per tutte le stampe.
Una sequenza da ricordare
Audio preparato → taglio lacquer o DMM → father/mother → stamper → etichette e puck → pressa → rifilatura → raffreddamento → test e controllo qualità → busta e copertina. Se distingui questi passaggi, puoi fare domande migliori e descrivere una copia senza attribuire ogni segno al luogo di produzione.
Metodo editoriale (23 ottobre 2026): guida basata su Record Industry, Optimal media e Masterdisk, con terminologia confrontata con fonti pubbliche di produzione. I valori numerici sono esempi attribuiti agli impianti citati; non sono standard universali. Nessun test in fabbrica o promessa di qualità sonora.
Verifica editoriale
Per collegare produzione e identificazione leggi le guide a runout, edizioni, grading, ristampe e falsi. La sequenza è verificata nella documentazione di Record Industry (The plant e support). È una sintesi delle fonti, senza visita a una fabbrica né test d’ascolto.